Tôliers et soudeurs de la Loire : comment préparer vos pièces avant de les confier au thermolaquage
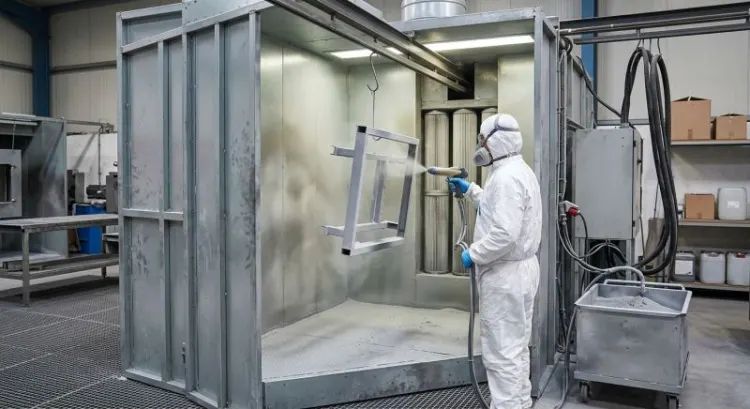
Pour les tôliers et soudeurs de la Loire, confier des pièces au thermolaquage sans préparation adéquate, c'est prendre le risque d'un revêtement qui se dégrade vite. La poudre ne fait pas de miracle : elle adhère à ce qu'elle trouve, pas à ce qu'on espère qu'elle trouvera. Une bonne préparation de surface garantit un revêtement durable, conforme à ce qui est demandé et sans surprise à la réception. C'est un investissement qui réduit les retouches coûteuses.
Pourquoi préparer vos pièces avant le thermolaquage : les enjeux pour les tôliers et soudeurs

La question pourrait sembler basique, mais elle en cache une bien plus stratégique : une pièce mal préparée, c'est accepter de payer le même prix pour un revêtement qui ne tiendra pas. Les enjeux sont multiples :
- la qualité du revêtement final (aspect, régularité, absence de cratères) ;
- la durabilité et la résistance à la corrosion ;
- la conformité aux exigences du cahier des charges et aux normes visées ;
- la réduction des retouches et des coûts.
L'adhérence de la poudre dépend entièrement de l'état de la surface. Des restes de graisse, de rouille ou d'oxyde créent des zones faibles. Le revêtement s'écaille alors, parfois quelques mois après le thermolaquage, surtout en environnement humide ou agressif. Pour les secteurs comme l'aéronautique, l'automobile ou le bâtiment, cela signifie des problèmes de conformité.
La durabilité dépend surtout de cette phase préalable. Une pièce bien préparée offre une protection anticorrosion nettement plus longue. Mal préparée, elle peut commencer à rouiller sous le revêtement bien avant l'échéance attendue.
Étape 1 : le défauts à repérer et corriger avant tout traitement
Avant même de nettoyer ou de décaper, inspectez minutieusement la pièce. Les bosses mineures se remarquent soudainement quand elles sont recouvertes d'une couche de poudre brillante : elles grossissent visuellement. Et les défauts de soudure, une fois la pièce décapée, sont bien plus coûteux à reprendre.
- Bosses, déformations et inégalités de surface à reprendre ;
- fissures et défauts de soudure visibles : porosités, projections, cordons irréguliers ;
- arêtes vives et bavures à casser ou à meuler, pour éviter une épaisseur de poudre trop faible sur les angles ;
- critères d'acceptation ou de reprise à convenir avec le thermolaqueur selon le cahier des charges.
Les arêtes coupantes posent un problème particulier : la poudre tend à les fuir et laisse une zone trop fine, première à se corroder. Les bavures et projections de soudure doivent être meulées. Les fissures superficielles acceptables selon le cahier des charges peuvent rester, mais les profondes doivent être ressoudées, puis la zone repréparée.
Étape 2 : le dégraissage et le nettoyage des pièces
C'est la étape la plus souvent expédiée à la hâte, et peut-être la plus importante. Les huiles, graisses et résidus d'usinage forment un film invisible qui empêche l'adhérence de la poudre. Un dégraissage insuffisant ruine tout le reste de la chaîne.
- Objectif : éliminer huiles, graisses et résidus d'usinage ;
- méthodes : dégraissage alcalin ou solvanté adapté à la pièce, vapeur, ou ultrasons en bain ;
- à placer après la correction des défauts et avant le décapage ou le traitement de surface ;
- piège à éviter : toute trace de produit ou d'humidité résiduelle, ainsi que les manipulations à mains nues après nettoyage.
Le choix de la méthode dépend de la pièce. Pour les petites pièces complexes, les ultrasons fonctionnent bien. Pour des structures plus volumineuses, le dégraissage chimique en bain ou en pulvérisation, ou la vapeur, sont plus efficaces. Un simple essuyage à l'alcool ne suffit pas à fiabiliser le résultat : il peut étaler un film gras plutôt que l'éliminer, et il ne vaut que comme finition sur une pièce déjà dégraissée.
Le timing compte aussi. Une fois nettoyée, l'acier se réoxyde vite : la pièce doit enchaîner rapidement avec l'étape suivante et ne pas rester exposée à l'humidité.
Étape 3 : le décapage et la préparation de surface
Une fois dégraissée et ses défauts repris, la pièce doit être décapée pour retrouver un métal propre. C'est là qu'on enlève les oxydes, la rouille et les résidus des traitements précédents. Le décapage est au thermolaquage ce que le terrassement est à la construction : on prépare le terrain.
- Enlever les oxydes et la rouille : sablage, grenaillage ou décapage chimique ;
- abrasif et granulométrie adaptés à la nature et à l'épaisseur de la pièce ;
- état de surface visé, à définir selon l'usage de la pièce (voir ci-dessous) ;
- sécurité et environnement : respect des règles en vigueur pour les poussières et les effluents.
Le sablage au grain fin donne une surface rugueuse favorable à l'accroche. Le grenaillage offre un profil de rugosité plus uniforme et moins agressif pour les tôles minces. Le décapage chimique convient aux pièces sensibles à la déformation. Ces procédés abrasifs sont des procédés secs : une pièce décapée ne se rince pas à l'eau, car l'acier nu rouille en quelques minutes au contact de l'eau (le « flash rust »). On dépoussière à l'air comprimé propre et sec, ou à l'aspiration.
L'état de surface exigé dépend de la classe de corrosivité visée, selon la norme ISO 12944. Pour un acier destiné à une ambiance exigeante, on vise couramment un degré de propreté Sa2½ (ISO 8501-1) : calamine, rouille et corps étrangers sont éliminés, il ne reste que de légères traces de coloration. Pour une pièce d'intérieur peu exposée, un degré moindre peut suffire. Dans tous les cas, évitez l'excès : un sablage trop agressif peut déformer les tôles fines ou piquer les zones soudées.
Étape 4 : les traitements chimiques de surface
Dans certains cas, une étape supplémentaire renforce la protection. Ce n'est pas toujours obligatoire, mais cela fait la différence en environnement agressif, et c'est elle qui est le plus souvent demandée pour l'aluminium et l'acier galvanisé.
- Phosphatation (fer ou zinc) sur acier : améliore l'accroche et freine la corrosion sous-jacente ;
- conversion chromatée ou sans chrome (zirconium, titane) sur aluminium et galvanisé ;
- passivation chimique : alternative plus légère pour les pièces peu exposées ;
- à demander explicitement au thermolaqueur selon la classe de corrosivité et la garantie attendue.
Une couche de conversion appliquée après le dégraissage et le décapage crée une couche microscopique qui inhibe la corrosion et améliore l'accroche de la poudre. Elle apporte un gain notable de durabilité, surtout pour les pièces destinées à des environnements humides ou salins. La passivation est plus légère : elle renforce la couche d'oxyde protectrice naturelle du métal par une réaction chimique contrôlée.
Étape 5 : le rinçage et le séchage
Lorsque la préparation passe par un bain ou une pulvérisation (dégraissage, phosphatation, conversion), le rinçage et le séchage qui suivent sont décisifs. Ils ne concernent pas les pièces sablées ou grenaillées, qui se dépoussièrent à sec.
- Éliminer les résidus des bains chimiques ;
- rincer à l'eau déminéralisée, en dernière passe surtout ;
- sécher à l'air chaud ou en étuve ;
- ne pas laisser attendre la pièce avant le thermolaquage.
L'eau du rinçage doit être relativement pure. L'eau calcaire laisse des traces minérales visibles. On préfère l'eau déminéralisée en dernière passe, suivie d'un séchage complet. L'humidité piégée, notamment dans les assemblages et les corps creux, produit des bulles et des défauts sous le revêtement fini.
Le temps de séchage dépend de la taille et de la géométrie de la pièce. Un passage en étuve à température modérée accélère le processus, mais les zones de recouvrement et les tubes demandent de l'attention : l'eau y reste longtemps. Une fois sèche, la pièce ne doit pas traîner avant la poudre.
Masquage et points d'accroche
Certaines zones ne doivent pas recevoir de poudre : filetages, portées, surfaces de contact électrique. D'autres doivent être prévues pour que la pièce puisse être suspendue.
- Masquer filetages, alésages et portées avec des bouchons ou rubans résistant à la cuisson ;
- prévoir un point d'accroche et de mise à la terre : un contact métallique propre est indispensable à l'application électrostatique ;
- repérer la face visible pour que la marque d'accroche tombe sur une zone non apparente ;
- prévoir des trous d'évacuation pour les corps creux, afin que les bains et l'eau ne restent pas piégés.
Ces points se règlent avec le thermolaqueur avant l'envoi, de préférence dès la conception de la pièce : c'est la marque d'accroche qui provoque le plus de litiges à la livraison.
Épaisseur de poudre et organisation logistique
La préparation prend du temps. Il faut le prévoir pour ne pas créer de goulot d'étranglement, et préciser en amont l'épaisseur de poudre attendue : un film se situe en général autour de 60 à 80 µm, mais la valeur exacte se fixe avec le thermolaqueur selon la poudre et la classe de corrosivité.
- durée de la préparation, à planifier avec le thermolaqueur ;
- stockage intermédiaire des pièces préparées ;
- traçabilité et documentation ;
- coordination avec le partenaire thermolaqueur.
Le stockage intermédiaire doit se faire dans un environnement sec et sans circulation d'air humide : une pièce préparée peut se réoxyder rapidement si elle reste exposée à l'humidité ambiante.
La traçabilité est cruciale. Chaque pièce ou lot doit avoir une fiche de suivi : quand a-t-il été dégraissé ? Décapé ? Séché ? Si un problème survient après thermolaquage, cette documentation permet d'identifier où la chaîne a failli.
Les erreurs à ne pas commettre
Quelques erreurs reviennent souvent et se préviennent aisément.
- négliger le dégraissage initial ;
- décapage insuffisant ou excessif ;
- délai trop long entre préparation et thermolaquage ;
- rincer à l'eau une pièce sablée ou grenaillée ;
- stockage inapproprié des pièces préparées.
Le dégraissage bâclé est la faute classique du tôlier pressé : on vise une adhérence parfaite et on envoie une pièce encore grasse. Le décapage excessif, moins courant, arrive quand on veut « être sûr » : trop de sablage peut piquer la surface ou affaiblir les soudures. Un délai excessif entre la préparation et le thermolaquage laisse la pièce se réoxyder. Et l'équipement lui-même compte : un bac de dégraissage usagé ou mal entretenu transfère les salissures d'une pièce à l'autre.
Contrôles et vérifications avant de confier vos pièces
La dernière étape avant de franchir la porte du thermolaqueur : l'inspection finale. Elle peut sembler fastidieuse, mais elle évite des reprises coûteuses.
- inspection visuelle à la loupe ou à l'œil selon la criticité ;
- contrôle de l'état de surface par rapport au degré exigé ;
- fiche de préparation à transmettre ;
- échange avec le thermolaqueur sur les spécificités de la pièce.
L'inspection visuelle vérifie qu'il n'y a ni reflet gras, ni rouille, ni poussière visible. Le test de la goutte d'eau est parfois utilisé, mais il reste indicatif : il ne détecte pas tous les films gras ni les résidus de produits de rinçage, et ne remplace pas un contrôle normalisé quand la pièce est critique.
La fiche de préparation transmise au thermolaqueur documente le processus. Elle mentionne la méthode utilisée, les traitements complémentaires éventuels, et toute spécificité de la pièce. Une pièce soudée de façon particulière, un alliage spécial, un client aux exigences strictes : tout cela va dans la fiche. Elle permet au thermolaqueur d'ajuster ses paramètres de cuisson et son mode d'application. Pour aller plus loin sur les bonnes pratiques de thermolaquage, vous pouvez consulter cette ressource spécialisée.
La communication directe reste la meilleure assurance. Un coup de téléphone au thermolaqueur pour évoquer les pièces « un peu particulières » peut prévenir des problèmes. Les professionnels sérieux apprécient ce type d'information préalable.