Décolletage dans la Loire : comprendre le procédé et bien cadrer sa demande de devis
Introduction

Une pièce tournée de six millimètres de long, produite à trois cent mille exemplaires par an, et c'est la fiabilité d'un vérin hydraulique complet qui se joue là-dessus. Voilà le paradoxe du décolletage : plus la pièce est petite, plus les conséquences d'un défaut remontent loin dans la chaîne. Un raccord qui fuit, un axe qui prend du jeu, un embout de connectique mal ébavuré, et c'est tout un sous-ensemble qui part au rebut.
Dans la Loire, ce métier n'est pas une activité parmi d'autres. Il s'inscrit dans une continuité industrielle qui remonte à l'armurerie stéphanoise, au cycle, à la machine-outil. Le bassin stéphanois, la vallée du Gier et le Roannais concentrent des ateliers qui, pour certains, ont vu passer quatre générations de tourneurs. Cette densité n'a rien d'anecdotique quand on cherche un partenaire capable de tenir une cadence sans sacrifier la régularité dimensionnelle.
Reste un problème récurrent, et il coûte cher aux deux parties. Beaucoup de donneurs d'ordres emploient indifféremment les mots décolletage, usinage et tournage. Résultat : des consultations partielles, des plans sans indication de volume, des devis impossibles à comparer entre eux. Le décolleteur chiffre alors dans le flou, se protège, et le prix annoncé n'a plus grand-chose à voir avec ce qu'il aurait pu être.
Cet article a un objectif simple. Comprendre ce qu'est réellement le procédé, identifier les situations où il s'impose, et repartir avec une méthode de cahier des charges directement exploitable pour une consultation.
Le décolletage : définition et principe du procédé

Ce que recouvre exactement le terme
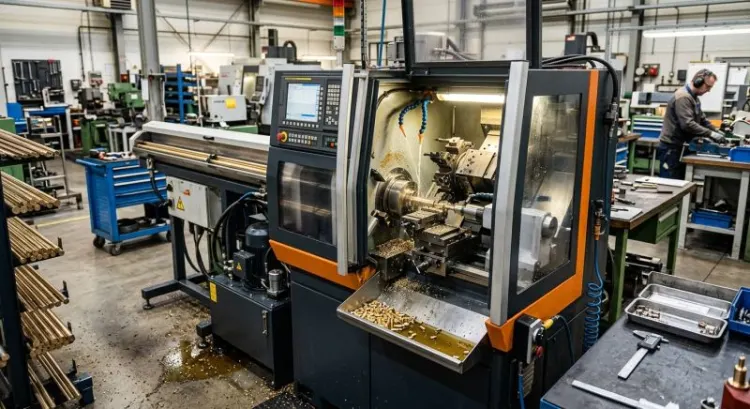
Le décolletage est un usinage par enlèvement de matière, réalisé en série, à partir d'une barre ou d'une couronne, sur tour automatique. La matière avance, l'outil travaille, la pièce finie tombe. Puis ça recommence. Des milliers de fois.
Le mot lui-même vient du geste final : on « décolle » la pièce de la barre au moment du tronçonnage. Une origine très concrète, comme souvent dans le vocabulaire mécanique.
Ce qui distingue le décolletage du tournage unitaire tient en trois points. L'alimentation en matière est automatique, assurée par un embarreur qui pousse la barre sans intervention. Le cycle est intégralement répétable, programmé, verrouillé. Et les temps masqués sont optimisés jusqu'à la seconde : pendant qu'une opération se déroule côté broche principale, une autre s'exécute ailleurs sur la machine. Sur des séries longues, ces fractions de seconde grattées sur chaque cycle représentent des journées de production.
Le cycle de production étape par étape
Tout commence par l'approvisionnement. Une barre de plusieurs mètres est chargée dans l'embarreur, qui la pousse progressivement dans la broche au fil de la production. Sur les installations bien réglées, la machine tourne la nuit sans opérateur.
Viennent ensuite les opérations d'usinage proprement dites : tournage extérieur, perçage, taraudage, fraisage, moletage, filetage. Une même pièce peut cumuler huit ou dix opérations différentes dans un cycle unique, avec des outils qui se succèdent selon un ordre calculé au préalable.
La contre-broche mérite qu'on s'y arrête. Elle récupère la pièce en fin de cycle pour usiner sa face arrière, sans reprise manuelle, sans démontage, sans nouvelle mise en position. C'est le point qui change tout sur la précision : la pièce sort complète, avec une concentricité entre les deux faces qu'aucune reprise ne pourrait égaler.
Puis le tronçonnage sépare la pièce de la barre. Suivent l'évacuation, le lavage, le contrôle. Ces étapes finales, souvent négligées dans les consultations, pèsent pourtant leur poids dans le prix final.
Les machines et leurs domaines de pertinence
Toutes les pièces ne vont pas sur toutes les machines. Le choix du moyen conditionne à la fois la faisabilité et le coût, et c'est précisément là que l'expérience du décolleteur fait la différence.
Les tours à poupée mobile, dits tours à canon, guident la barre au plus près de l'outil. Ils excellent sur les pièces élancées, de petit diamètre, avec des exigences de précision serrées. Un axe long et fin ? C'est leur terrain.
Les tours à poupée fixe conviennent aux pièces courtes et trapues, sur des diamètres plus généreux. Moins de guidage, plus de matière à enlever, une logique différente.
Les tours multibroches jouent une autre partition. Plusieurs broches travaillent simultanément, chacune sur une opération distincte. Les cadences deviennent impressionnantes et le coût unitaire chute. En contrepartie, la mise en train est longue et coûteuse : ces machines n'ont de sens que sur de très grandes séries.
Les machines à cames, qu'on croyait disparues, subsistent dans certains ateliers pour des pièces simples produites en volumes considérables. Amorties depuis longtemps, elles restent redoutablement compétitives sur leur créneau.
S'ajoutent enfin les moyens complémentaires : centres de reprise, rectifieuses, machines à rouler ou à tailler. Ils interviennent quand une caractéristique ne peut pas être obtenue en tournage.
Décolletage, usinage, tournage : lever la confusion

La distinction n'est pas académique. Elle détermine à qui l'on s'adresse, et avec quelles attentes.
| Critère | Usinage unitaire / petite série | Décolletage série |
|---|---|---|
| Volume type | 1 à quelques centaines | Quelques milliers à plusieurs millions |
| Géométrie | Formes libres, prismatiques, volumineuses | Pièces de révolution issues de barre |
| Coût de mise en train | Faible à modéré | Élevé, amorti sur la série |
| Coût unitaire | Élevé | Faible à très faible |
| Délai première pièce | Court | Plus long (études, outillages, mise au point) |
| Répétabilité | Dépendante de l'opérateur | Très forte, process verrouillé |
Où se situe la bascule ? Il n'existe pas de seuil universel, et méfiez-vous de ceux qui vous en donnent un au chiffre près. En pratique, en dessous de quelques centaines de pièces, l'usinage traditionnel reste généralement plus économique : les frais de réglage ne se diluent pas assez. Au-delà de quelques milliers, le décolletage prend l'avantage, et l'écart se creuse vite. Entre les deux, c'est une zone d'arbitrage où la complexité de la pièce, la matière et les perspectives de renouvellement pèsent autant que la quantité immédiate.
Il faut aussi savoir dire quand le décolletage n'est pas la réponse. Une pièce massive, une forme prismatique sans symétrie de révolution, une quantité vraiment confidentielle, une matière exotique disponible uniquement en plaque : dans ces cas, orienter vers un autre procédé rend service à tout le monde.
Car le décolletage a des voisins, parfois concurrents, parfois complémentaires. La frappe à froid produit des pièces sans copeau à des cadences supérieures, mais impose un outillage lourd et limite la complexité géométrique. Le moulage convient aux formes complexes en volume. La découpe-emboutissage traite les pièces en tôle. La fabrication additive, elle, trouve sa place en prototypage ou sur des géométries impossibles à usiner. Et il est fréquent qu'une pièce frappée à froid passe ensuite en reprise sur un tour automatique : les procédés se combinent plus qu'ils ne s'opposent.
Pourquoi la Loire est un territoire de décolletage
Un écosystème industriel hérité
La mécanique de précision ligérienne ne s'est pas installée par hasard. L'armurerie stéphanoise a formé, pendant plus d'un siècle, des générations d'ouvriers habitués aux tolérances serrées et aux ajustages fins. Le cycle a pris le relais, puis la machine-outil, puis la sous-traitance mécanique. Chaque vague a laissé des compétences, des ateliers, des réseaux de fournisseurs.
On compare souvent la Loire à la vallée de l'Arve, capitale historique du décolletage français. La comparaison a ses limites. L'Arve s'est spécialisée très tôt et très massivement, avec une concentration d'ateliers sans équivalent. Le tissu ligérien, lui, s'est construit dans un environnement industriel plus diversifié : mécanique générale, chaudronnerie, traitement de surface, outillage, plasturgie cohabitent sur le même territoire. Ce qui donne un avantage précis : un donneur d'ordres qui a besoin d'une pièce décolletée, puis traitée, puis assemblée dans un sous-ensemble, trouve souvent l'ensemble de la chaîne dans un rayon de quarante kilomètres.
Les marchés desservis depuis le département
Les ateliers ligériens livrent des secteurs aux exigences très contrastées. L'automobile et le poids lourd d'abord, avec leurs volumes et leur culture qualité rigoureuse. L'aéronautique et la défense ensuite, où la traçabilité matière et la documentation pèsent autant que la cote. Le médical et le dentaire, sur des pièces minuscules aux états de surface irréprochables. L'hydraulique et le pneumatique, la connectique, la robinetterie, le ferroviaire complètent le tableau.
Chaque secteur apporte son cortège documentaire, et c'est un point à anticiper. Un client automobile attendra un PPAP complet et un plan de surveillance. Un client aéronautique exigera une traçabilité coulée et des certificats matière. Un client médical demandera une validation de process. Ces livrables ne s'improvisent pas en fin de projet : ils se contractualisent au moment du devis.
L'avantage de la proximité géographique
La proximité n'est pas un argument sentimental. Elle produit des effets mesurables.
Sur les mises au point, d'abord. Quand un échantillon initial présente une dérive dimensionnelle, pouvoir se retrouver devant la machine dans la journée change radicalement le délai de résolution. À distance, le même problème se traite par photos et par mails, sur trois semaines.
Sur les audits fournisseurs ensuite. Visiter un atelier, voir les machines tourner, regarder comment sont rangés les bacs et comment sont gérés les rebuts en dit plus long que n'importe quel questionnaire.
Sur la logistique enfin : coûts de transport contenus, empreinte carbone réduite, délais d'acheminement compressés. Et un point qu'on a redécouvert brutalement ces dernières années, la sécurisation des approvisionnements. Une chaîne courte encaisse mieux les à-coups qu'une chaîne étirée sur trois continents.
Ajoutons le réseau local de traitements de surface et de sous-traitance complémentaire. Un décolleteur ligérien travaille généralement avec des traiteurs situés à moins d'une heure, ce qui évite d'ajouter huit jours de transit à chaque opération de zingage.
Matières, tolérances et états de surface : ce qui pilote le prix
Le choix de la matière
La matière ne représente pas seulement une ligne d'achat. Elle conditionne le temps de cycle, l'usure des outils, la qualité de surface obtenue et la quantité de rebut.
Les aciers de décolletage, resulfurés ou plombés autrefois, ont été formulés précisément pour ce métier : copeau court, bonne évacuation, usure d'outil maîtrisée. Les aciers inoxydables tiennent la corrosion mais s'usinent plus lentement et écrouissent facilement. Le laiton reste la référence de l'usinabilité : rapide, propre, agréable à travailler, mais son cours fluctue. L'aluminium est léger et rapide en coupe, avec un risque de collage sur l'outil. Le cuivre pose des problèmes de copeau filant. Le titane, employé en médical et en aéronautique, impose des paramètres de coupe prudents et des outillages spécifiques. Les plastiques techniques ont enfin leur place sur des pièces d'isolation ou de guidage.
Un exemple parlant : la même pièce, réalisée en laiton puis en inox, peut voir son temps de cycle doubler. Le prix suit, forcément.
Reste la question du format et de la disponibilité des barres. Un diamètre courant s'approvisionne en quelques jours. Une nuance particulière dans un diamètre inhabituel peut imposer un délai de plusieurs semaines et une quantité minimale d'achat qui pèse lourd sur une première série.
Tolérances et spécifications géométriques
Le décolletage tient couramment des tolérances de l'ordre du centième de millimètre sur les cotes principales, avec des états de surface satisfaisants pour la majorité des applications mécaniques. En descendant vers le micron, on entre dans un autre monde : machines dédiées, contrôle renforcé, régulation thermique de l'atelier, cadence réduite. Le prix ne progresse pas linéairement, il s'envole.
Le tolérancement géométrique selon ISO GPS mérite d'être utilisé pour ce qu'il est : un langage fonctionnel. Une coaxialité, une perpendicularité, une position sont des exigences qui traduisent un besoin d'assemblage réel. Encore faut-il qu'elles correspondent à quelque chose.
Et c'est là qu'intervient l'erreur la plus répandue, celle qui coûte le plus cher sans que personne ne s'en aperçoive : le sur-tolérancement de précaution. Un bureau d'études resserre par sécurité, sans distinguer les cotes fonctionnelles des cotes de confort. Le décolleteur, lui, doit tenir l'ensemble. Il ajoute une opération, renforce le contrôle, ralentit le cycle. Sur une série de cinquante mille pièces, une tolérance inutilement serrée sur une cote qui ne sert à rien peut représenter plusieurs milliers d'euros. La bonne pratique consiste à identifier explicitement les cotes fonctionnelles sur le plan, et à ouvrir franchement les autres.
États de surface et traitements
Le tournage produit naturellement des états de surface honorables. Pour les exigences plus fines, une rectification ou un polissage s'impose, avec le coût et le délai associés. Là encore, la question à se poser est simple : cette surface est-elle en contact, en frottement, en étanchéité ? Si non, une rugosité standard suffit.
Les traitements thermiques et de surface constituent souvent la partie immergée du devis. Zingage, passivation, anodisation, nickelage, phosphatation : chacun a son coût, son délai et ses contraintes de conditionnement. Un traitement mal spécifié, ou spécifié après coup, déséquilibre le chiffrage.
Enfin, l'ébavurage et la propreté technique. On les néglige systématiquement dans les consultations, et ils reviennent systématiquement dans les litiges. Une bavure de quelques centièmes qui se détache dans un circuit hydraulique, et c'est un composant en aval qui se bloque. Tribofinition, lavage, exigence de propreté quantifiée : autant de points à formuler dès le départ.
Bien préparer sa demande de devis : la méthode
Les informations indispensables
Un bon dossier de consultation tient sur une page et un fichier joint. Voici ce qu'il doit contenir.
- Le plan coté, dans son format natif et dans un format neutre (STEP, PDF), avec l'indice de révision et sa date. Un plan sans indice est une source de malentendu garantie.
- La quantité par lot et le volume annuel prévisionnel, avec le profil de commandes envisagé : livraisons mensuelles, trimestrielles, appels sur stock.
- La matière, imposée ou avec équivalence acceptée. Préciser si une nuance alternative peut être proposée ouvre souvent des marges d'optimisation.
- Les traitements, le marquage, le conditionnement et l'étiquetage. Un conditionnement en vrac ou en alvéolé, ce n'est pas le même prix.
- La destination et le secteur d'application, ainsi que l'environnement de la pièce : température, milieu corrosif, contraintes mécaniques.
- Les exigences qualité : ISO 9001, IATF 16949, EN 9100, ISO 13485, PPAP, plan de surveillance, rapport de contrôle dimensionnel, traçabilité matière.
- Le délai souhaité, la date de démarrage série, et le besoin éventuel d'un stock de sécurité.
Les points souvent oubliés qui font dériver un chiffrage
Certains oublis reviennent avec une régularité déconcertante. Les connaître permet de les éviter.
Les cotes fonctionnelles ne sont pas identifiées. Le décolleteur traite alors toutes les cotes avec le même niveau d'exigence, faute de savoir lesquelles comptent vraiment.
Le volume annuel n'est pas communiqué. C'est probablement l'omission la plus coûteuse. Sans visibilité, le décolleteur chiffre au pire : mise en train amortie sur le seul lot annoncé, pas d'investissement outillage, pas d'optimisation de cycle. Le prix ressort deux ou trois fois supérieur à ce qu'il aurait été avec une perspective annuelle.
Le conditionnement n'est pas spécifié alors que les pièces sont fragiles ou sujettes au marquage. On découvre le problème à la première livraison.
Les exigences de contrôle apparaissent après validation du prix. Un rapport dimensionnel complet par lot, ou un contrôle à cent pour cent sur une caractéristique, cela se chiffre. Le demander après coup crée une tension inutile.
La question des outillages spécifiques reste en suspens : qui les finance, qui en est propriétaire, que deviennent-ils en fin de contrat ? Autant clarifier dès la consultation.
Comprendre la structure d'un prix de décolletage
Un prix de décolletage n'est pas un tarif horaire multiplié par un temps. Il se compose de plusieurs blocs.
Les frais de mise en train couvrent l'étude, la programmation, la préparation des outils, le réglage machine et la validation des premières pièces. Ils sont largement indépendants de la quantité, et c'est précisément pour cela qu'ils s'amortissent : répartis sur mille pièces, ils pèsent lourd ; sur cent mille, ils deviennent négligeables.
Le temps de cycle constitue ensuite le cœur du prix unitaire. À cela s'ajoutent la matière et la chute, les traitements, le contrôle, l'emballage et la logistique.
C'est l'effet quantité qui explique pourquoi un devis pour cinq cents pièces et un devis pour cent mille n'ont rien de comparable. Ce ne sont pas les mêmes machines, pas les mêmes outillages, pas la même stratégie d'usinage. Demander un prix « pour voir » sur une petite quantité, en espérant l'extrapoler à la série, mène droit à la mauvaise surprise.
Dernier point, souvent absent des consultations : les clauses de révision matière. Sur un contrat pluriannuel avec du laiton ou du cuivre, l'indexation sur les cours protège les deux parties. Mieux vaut l'écrire au départ que la négocier sous tension.
Comparer plusieurs devis sur des bases équivalentes
Trois devis pour la même pièce, avec trois prix différents : la conclusion n'est pas forcément celle qu'on croit.
Vérifiez d'abord le périmètre exactement chiffré. L'un inclut peut-être le traitement de surface et le conditionnement individuel, l'autre livre les pièces brutes en vrac. L'écart de prix s'explique alors tout seul.
Distinguez ensuite le prix pièce du coût complet. Frais de mise en train, outillages, transport, coût des non-conformités probables, immobilisation de stock : le moins-disant sur le prix unitaire ne l'est pas toujours au bout du compte.
Interrogez enfin les délais, en séparant bien le délai de première livraison du délai de série récurrente. Un fournisseur peut être long au démarrage et très réactif ensuite. Ou l'inverse. Selon votre besoin, cela change tout.
Choisir son décolleteur dans la Loire : critères d'évaluation
Au-delà du prix, plusieurs critères méritent d'être examinés avant de s'engager sur une série qui durera peut-être des années.
Le parc machines et son adéquation à votre pièce. Un atelier équipé pour les petits diamètres ne sera pas le meilleur choix pour une pièce de trente millimètres, et réciproquement. Demandez les capacités : diamètre maximal, nombre d'axes, présence de contre-broche, moyens de reprise.
Les certifications détenues et les secteurs déjà servis. Un décolleteur qui livre déjà de l'automobile a intégré les exigences documentaires associées. Il ne les découvrira pas en cours de projet.
Les moyens de contrôle. Métrologie, machine à mesurer tridimensionnelle, contrôle optique, moyens de contrôle en cours de production, statistiques process. C'est ce qui garantit que la dix-millième pièce ressemble à la première.
La capacité d'accompagnement en co-conception. Un bon partenaire ne se contente pas de chiffrer le plan reçu. Il propose des modifications qui simplifient la fabrication sans altérer la fonction. Cette valeur ajoutée-là ne figure sur aucun devis, et c'est pourtant elle qui fait la différence sur la durée.
La gestion des stocks et la souplesse contractuelle. Contrats cadres, stocks de sécurité, réactivité en cas d'aléa sur vos propres commandes : ces mécanismes se discutent en amont.
Enfin, quelques signaux de fiabilité qui ne trompent guère. La visite d'atelier reste le meilleur révélateur : propreté, organisation, état des machines, ambiance de travail. La qualité des échantillons initiaux et le sérieux du rapport de contrôle associé. Et la capacité à présenter des indicateurs de performance, notamment le taux de service et le taux de non-conformité. Un fournisseur qui les suit et les partage a généralement quelque chose à en dire de positif.
Optimiser la conception pour le décolletage
Une pièce dessinée sans connaissance du procédé coûte plus cher qu'elle ne le devrait. Souvent beaucoup plus cher, alors qu'une poignée d'ajustements sans conséquence fonctionnelle suffirait à faire baisser la note.
Quelques principes reviennent constamment. Prévoir des rayons de raccordement compatibles avec la géométrie des outils, plutôt que des angles vifs qui imposent un outil dédié. Ménager des dégagements suffisants pour la sortie d'outil, notamment en fond de gorge ou de filetage. Tenir compte des angles d'attaque disponibles. Et surveiller l'élancement : une pièce trop longue par rapport à son diamètre vibre, ce qui dégrade l'état de surface et oblige à ralentir la coupe.
Il faut aussi chercher à regrouper les opérations réalisables en une seule prise. Chaque changement de posage ajoute du temps, un risque de dispersion et un coût. Une pièce conçue pour sortir complète de la machine, contre-broche comprise, sera toujours plus économique et plus régulière qu'une pièce nécessitant une reprise sur un autre moyen.
D'où le principe suivant, qui découle du précédent : éviter les reprises hors machine chaque fois que c'est possible. Une reprise, c'est une manutention, une remise en position, un contrôle supplémentaire et une source de variabilité.
Le bénéfice de cette démarche est très concret. Sur des pièces retravaillées en amont avec le décolleteur, il n'est pas rare de voir le temps de cycle diminuer de vingt à trente pour cent, avec un impact direct sur le prix unitaire. Encore faut-il associer le fabricant avant que le plan ne soit figé. Une fois la pièce validée, homologuée, intégrée dans un ensemble, plus personne ne veut y toucher, et les gains restent sur la table.
Questions fréquentes
À partir de quelle quantité le décolletage devient-il pertinent ?
Il n'y a pas de seuil universel, et la réponse dépend de la complexité de la pièce, de la matière et de la machine envisagée. En ordre de grandeur, l'intérêt économique apparaît à partir de quelques milliers de pièces et se renforce nettement au-delà. En dessous, l'usinage traditionnel reste souvent plus adapté. Le meilleur réflexe consiste à soumettre le cas au décolleteur : il saura dire honnêtement si le procédé est pertinent ou non.
Peut-on faire décolleter un prototype ou une présérie ?
Oui, et c'est même recommandé quand la série est envisagée à terme. Le prix unitaire sera élevé, forcément, puisque la mise en train ne s'amortit pas. Mais la présérie permet de valider le process réel, celui qui servira en production, et non un process de substitution. Les surprises au moment du passage en série s'en trouvent considérablement réduites.
Quel délai prévoir entre la demande de devis et la première livraison ?
Comptez généralement quelques jours à deux semaines pour le devis lui-même, selon la complexité et la charge de l'atelier. Pour la première livraison, les délais varient fortement : approvisionnement matière, réalisation des outillages, mise au point, validation des échantillons initiaux, traitements de surface. Sur une pièce standard en matière courante, quelques semaines suffisent. Sur une pièce complexe avec matière spécifique et validation client, il faut raisonner en mois. Ce point mérite d'être posé explicitement dès la consultation.
Qui fournit la matière ?
Dans la grande majorité des cas, le décolleteur s'en charge : il connaît ses fournisseurs, ses formats, ses délais et négocie mieux les conditions. Certains donneurs d'ordres imposent toutefois une source, notamment en aéronautique ou en médical où la traçabilité coulée est contractuelle. Les deux fonctionnements existent, à condition d'être clarifiés au moment du devis.
Le décolleteur peut-il gérer les traitements de surface et la sous-traitance associée ?
C'est le cas le plus courant, et c'est l'un des intérêts de travailler avec un atelier bien implanté localement. Il pilote les traiteurs, gère les transferts, assure le suivi qualité et livre la pièce finie. Vous n'avez qu'un interlocuteur et une seule commande. Précisez simplement dans la consultation si vous attendez une pièce finie ou une pièce brute d'usinage.
Comment protéger son plan et sa propriété intellectuelle lors d'une consultation ?
Un accord de confidentialité signé avant transmission des plans reste la pratique standard, et aucun décolleteur sérieux ne s'en offusquera. Au-delà du document, la réputation joue beaucoup dans un tissu industriel dense : un atelier qui trahirait la confidentialité d'un client le paierait très vite localement. Pensez également à contractualiser la propriété des outillages spécifiques, souvent oubliée alors qu'elle devient sensible en fin de relation.
Quelle différence de coût entre laiton, acier et inox pour une même pièce ?
Deux facteurs se combinent : le prix de la matière au kilo et l'usinabilité. Le laiton coûte cher à l'achat mais s'usine très vite, ce qui compense partiellement. L'acier de décolletage offre le meilleur compromis global sur la plupart des applications mécaniques. L'inox coûte plus cher à l'achat et s'usine plus lentement, avec une usure d'outil accrue : le surcoût final est donc double. Une même pièce peut ainsi varier du simple au double, voire davantage, selon la nuance retenue. Si la fonction le permet, faire chiffrer deux nuances est un réflexe rentable.
Conclusion
Il y a une règle qui se vérifie à chaque consultation : la qualité d'un devis reflète la qualité de la demande. Un plan sans indice, sans volume annuel, sans exigence qualité formulée produira un chiffrage prudent, large, difficile à comparer. Un dossier complet produit un prix construit, argumenté, discutable point par point.
Avant d'envoyer votre prochaine consultation, reprenez rapidement la liste. Plan coté avec indice et date. Quantité par lot et volume annuel. Matière et équivalences acceptées. Traitements, marquage, conditionnement. Secteur et environnement d'utilisation. Exigences qualité et livrables documentaires. Délais et date de démarrage série. Sept lignes, pas davantage, et le dialogue change de nature.
Un dernier conseil, peut-être le plus rentable de tous. N'attendez pas que le plan soit figé pour consulter. Associer le décolleteur dès la phase de conception permet d'ajuster une géométrie, d'ouvrir une tolérance inutile, de regrouper des opérations. Ces arbitrages coûtent quelques heures d'échange en amont et se traduisent en économies récurrentes sur toute la durée de vie de la pièce.
Le tissu industriel ligérien dispose des compétences, des moyens et de l'expérience pour accompagner cette démarche. Encore faut-il lui donner de quoi travailler.